
EN
Panduan Pisau Tungsten Carbide: Kelas, Jenis, dan Cara Memilih Yang Tepat
Berita Industri-Tanyakan kepada lima orang apa a pisau tungsten karbida adalah dan Anda mungkin akan mendapatkan lima jawaban berbeda. Di bengkel mesin, frasa tersebut biasanya menunjuk pada sisipan yang dapat diindeks yang dijepit pada dudukan pembubutan atau penggilingan. Di pabrik pengonversi film, ini menggambarkan bilah slitter tipis yang bekerja pada film laminasi dengan kecepatan beberapa ratus meter per menit. Di bawah tanah, ini bisa berarti sisipan kancing yang ditekan ke dalam mata bor batu, pick pada drum pencukur, atau sisipan pemotong pada kepala pemotong mesin bor terowongan. Bentuk dan ukurannya sangat berbeda, namun kelompok material di baliknya tetap sama: tungsten karbida yang disemen, komposit metalurgi serbuk dari butiran tungsten karbida keras yang disatukan oleh pengikat kobalt.
Kami adalah Gaite, produsen karbida yang berbasis di Changzhou, Jiangsu, dan kami telah melakukan pengepresan, sintering, dan penggilingan tungsten karbida sejak tahun 1990. Selama beberapa dekade tersebut, pertanyaan yang diajukan pelanggan kepada kami hampir tidak berubah. Kelas berapa? Geometri yang mana? Dan bagaimana kita membuat edge-nya bertahan lebih lama dibandingkan sebelumnya? Artikel ini menguraikan apa yang telah kami pelajari di lapangan, dan di mana keputusan praktis sebenarnya berada.
Apa yang Membuat Tungsten Carbide Berbeda dari Baja
Bilah karbida mempertahankan bentuknya karena bahannya tahan terhadap abrasi dan deformasi. Kekerasan biasanya turun antara 1400 dan 1700 HV, dibandingkan sekitar 600 hingga 900 HV untuk baja perkakas yang diperkeras. Yang lebih penting lagi, kekerasan tersebut dapat bertahan dari panas. Pada suhu 800 hingga 1000 derajat Celcius, tepi karbida masih terpotong sementara tepi baja berkecepatan tinggi telah melunak dan kehilangan geometrinya. Karbida yang disemen juga memiliki kekuatan tekan dan kekakuan yang tinggi, dengan modulus Young berkisar antara 550 hingga 650 GPa, yang merupakan kebutuhan cutting edge ketika tidak boleh melentur dari benda kerja yang terkena beban.
Kekerasan dan kekerasan panas
Kekerasan ditentukan oleh dua hal: berapa banyak kobalt yang berada di antara butiran karbida, dan seberapa halus butiran tersebut. Kobalt 6 persen, tingkat submikron dapat mencapai puncak kisaran kekerasan dan memiliki keunggulan yang tajam, itulah sebabnya ia cocok untuk operasi penyelesaian dan bilah penggorok tipis. Tingkat kobalt 10 hingga 12 persen dengan butiran kasar lebih lembut di atas kertas tetapi jauh lebih tahan terhadap retak akibat benturan, yang sebenarnya dibutuhkan oleh sisipan pengeboran batu atau milling pick. Tidak ada nilai yang lebih baik secara absolut; mereka menjawab pertanyaan yang berbeda.
Pertukaran ketangguhan
Tidak ada yang gratis. Karbida tidak bengkok sebelum pecah, melainkan terkelupas. Kekuatan pecah melintang umumnya berkisar antara 2000 dan 3500 MPa, dan angka tersebut bergerak berlawanan arah dengan kekerasan ketika Anda mengubah kandungan kobalt atau ukuran butir. Siklus termal adalah tekanan kedua. Pemotongan terputus, penggilingan, dan pemotongan basah semuanya mendorong siklus pemanasan dan pendinginan yang cepat pada bagian tepinya, dan karbida merespons hal tersebut dengan menimbulkan retakan termal jauh sebelum habis. Memahami mekanisme mana yang membatasi umur pahat adalah langkah pertama dalam menentukan blade dengan benar.
Keluarga Blade Utama dan Tempat Mereka Bekerja
Kata "bilah" mencakup berbagai bagian, dan karbida yang cocok untuk bilah slitter jarang sekali merupakan karbida yang bertahan pada permukaan terowongan. Tabel di bawah ini memetakan keluarga-keluarga pada umumnya berdasarkan kondisi yang mereka temui dalam pelayanan. Untuk panduan lebih panjang dan spesifik produk, panduan kami untuk jenis dan kegunaan pisau pemotong tungsten karbida membahas lebih detail tentang geometri dan persiapan tepi.
| Keluarga pisau | Kondisi kerja yang khas | Karakteristik karbida yang penting |
|---|---|---|
| Pisau pemotong atau sisipan yang dapat diindeks | Pembubutan, penggilingan, pembuatan alur dan pemisahan benda kerja baja, besi tuang atau non-besi | 6 hingga 12 persen kobalt, butiran halus hingga sedang, pelapis dan pengasah tepi disesuaikan dengan pengoperasian |
| Slitter tipis dan pisau pemangkas | Pemotongan terus menerus pada film, foil, kertas dan bahan konversi yang dilaminasi | Butir submikron, kekerasan tinggi, kelurusan dalam kisaran mikrometer, duri minimal |
| Sisipan mesin bor terowongan | Menggulung dan menggores kontak dengan batu pada kepala pemotong dengan gaya dorong yang tinggi | Butir sedang hingga kasar dengan kobalt tinggi, tahan terhadap kelelahan termal dan pengelupasan |
| Alat penggilingan jalan dan pick | Penggilingan aspal atau perkerasan beton dengan pembebanan kejut berulang kali | Butir kasar, 8 hingga 12 persen kobalt, ketahanan aus panas yang baik, dan retensi tubuh |
| Tombol pengeboran batu dan masukkan | Palu bawah lubang atau pengeboran putar ke dalam formasi abrasif yang keras | Butir kasar dengan kekuatan impak tinggi dan ketahanan terhadap tarikan butir |
| Pilih betis bulat | Pemotongan batubara dan batuan lunak pada drum shearer atau roadheader | Kekerasan dan ketangguhan yang seimbang, sambungan brazing yang andal ke betis baja |
| Stamping sisipan cetakan | Mengosongkan, membentuk, menggambar dan pos dingin lembaran logam pada volume tinggi | Kekuatan tekan tinggi, butiran sedang hingga kasar, tahan terhadap chipping dan galling |
Satu pola berjalan melalui tabel. Ketika tingkat keparahan dampak meningkat, kandungan kobalt meningkat dan struktur butiran menjadi kasar; karena penyelesaian permukaan dan presisi dimensi menjadi prioritas, material bergerak ke arah lain. Memilih arah yang salah adalah satu-satunya alasan paling umum mengapa blade rusak lebih awal.
Cara Membaca Nilai Karbida Sebelum Anda Memesan
Penunjukan kelas berbeda dari satu pemasok ke pemasok lainnya, sehingga nomor katalog sulit untuk dibandingkan secara langsung. Empat variabel menjelaskan sebagian besar perbedaan kinerja, dan keempat variabel tersebut harus dipertimbangkan sebelum keputusan pembelian dibuat.
- Konten kobalt. Fase pengikat. Enam persen kobalt memberikan ketahanan aus maksimum; sepuluh hingga dua belas persen menukar sebagian dari ketahanan aus tersebut dengan kekuatan benturan dan ketahanan retak.
- Ukuran butir. Nilai submikron di bawah 0,8 mikrometer memberikan kekerasan tertinggi dan tepi paling tajam. Nilai kasar 3 hingga 6 mikrometer menyerap guncangan dan menahan pengelupasan pada pekerjaan batuan dan perkerasan.
- Lapisan. Lapisan CVD dan PVD mengurangi gesekan dan membatasi perpindahan panas ke dalam sisipan selama pemesinan baja dan besi cor. Nilai poles yang tidak dilapisi sering kali merupakan jawaban yang lebih baik untuk bahan berbahan dasar aluminium, plastik, dan kayu.
- Persiapan tepi. Tepian yang setajam silet cocok untuk penyelesaian akhir dan benda kerja yang lembut. Tepian yang diasah atau T-landed tahan terhadap micro-chipping pada proses roughing dan pemotongan terputus, sehingga tepi yang tajam akan terlepas begitu saja.
Tambahkan metode bergabung ke daftar itu. Baik mata pisau dibrazing, disusut, atau dijepit secara mekanis akan mengubah tekanan yang terlihat pada antarmuka, dan praktik mematri memerlukan perhatian yang sama besarnya dengan tingkatan itu sendiri.
Dimana Bilahnya Gagal Terlebih Dahulu
Ketika sebuah bilah pisau kembali dalam keadaan rusak, pertanyaan yang berguna bukanlah berapa lama bilah tersebut bertahan, melainkan bagaimana bilah tersebut mati. Kebanyakan kegagalan yang diminta untuk kita analisis termasuk dalam sejumlah kecil kategori.
- Pemotongan tepi. Biasanya merupakan tanda ketangguhan yang kurang, umpan yang berlebihan, atau toolholder yang terlalu banyak runoutnya.
- Keausan sayap. Mekanisme keausan yang normal dan bertahap. Jika akselerasinya tiba-tiba, kecepatan potong atau kekerasan benda kerja telah keluar dari zona nyaman grade tersebut.
- Keausan kawah. Interaksi kimia antara chip dan permukaan rake pada suhu tinggi, paling umum terjadi saat pemesinan baja dengan kecepatan tinggi.
- Retak termal. Retakan sisir disebabkan oleh pemotongan terputus dengan cairan pendingin, atau oleh kondisi pemotongan yang tidak stabil.
- Kegagalan mematri. Retakan yang berasal dari sambungan, sering kali disebabkan oleh pemanasan yang tidak merata, logam pengisi yang berlebihan, atau tegangan gerinda setelah penyambungan.
- Pencucian bahan pengikat. Penghapusan kobalt dengan cairan pendingin yang agresif atau media korosif, yang meninggalkan lapisan permukaan yang lemah dan berpori.
Masing-masing penyebab menunjukkan perbaikan yang berbeda: grade yang lebih keras, persiapan tepi yang dimodifikasi, varian pelapisan, atau sekadar perubahan dalam parameter pemesinan. Mengganti bilah tanpa mendiagnosis mekanismenya biasanya menghasilkan kegagalan yang sama lagi.
Dari Bubuk hingga Tepian Selesai
Di pabrik kami di Changzhou, bilah pisau dimulai dari bubuk tungsten karbida yang dicampur dengan kobalt dan ditekan pada mesin press TPA hingga menjadi bentuk yang mendekati bentuk akhir. Sintering bertekanan rendah kemudian memadatkan bagian tersebut, dan keahliannya terletak pada menjaga kekerasan dan porositas dalam batas yang ketat di seluruh batch. Penggilingan dan persiapan tepi dilanjutkan dengan menggunakan peralatan yang diimpor dari Jerman dan penggiling perkakas lima sumbu dari Australasia, bersama dengan presetter perkakas digital dari Swedia dan staf teknis berpengalaman yang mengetahui cara menggunakannya. Penuh proses pembuatan pisau pemotong tungsten karbida dijelaskan secara rinci di tempat lain di situs ini.
Kontrol kualitas berjalan melalui rantai yang sama. Kami bekerja dengan sistem ISO 9001 dan ISO 14001, dan bor, reamer, dan perkakas finishing presisi tinggi kami diproduksi dengan sistem produksi standar Jerman sehingga dapat menggantikan perkakas impor tanpa melakukan kualifikasi ulang suatu proses. Bagi pelanggan di bidang produksi mesin dan mesin umum, substitusi tersebut sering kali merupakan inti dari keseluruhan proses: kualitas lubang yang sama dan konsistensi batch yang sama, dengan biaya per suku cadang yang lebih rendah.
Catatan Aplikasi dari Lantai Toko
Pemotongan logam
Untuk pembubutan dan milling, pembahasan biasanya dimulai dengan material benda kerja dan kekakuan mesin, bukan dengan blade itu sendiri. Mesin yang kaku dengan pengaturan yang stabil akan menghasilkan bilah yang lebih keras dan tajam; mesin yang lebih ringan akan menghukumnya. Mencocokkan tingkatan dengan mesin, tidak hanya dengan benda kerja, adalah tempat sebagian besar perolehannya.
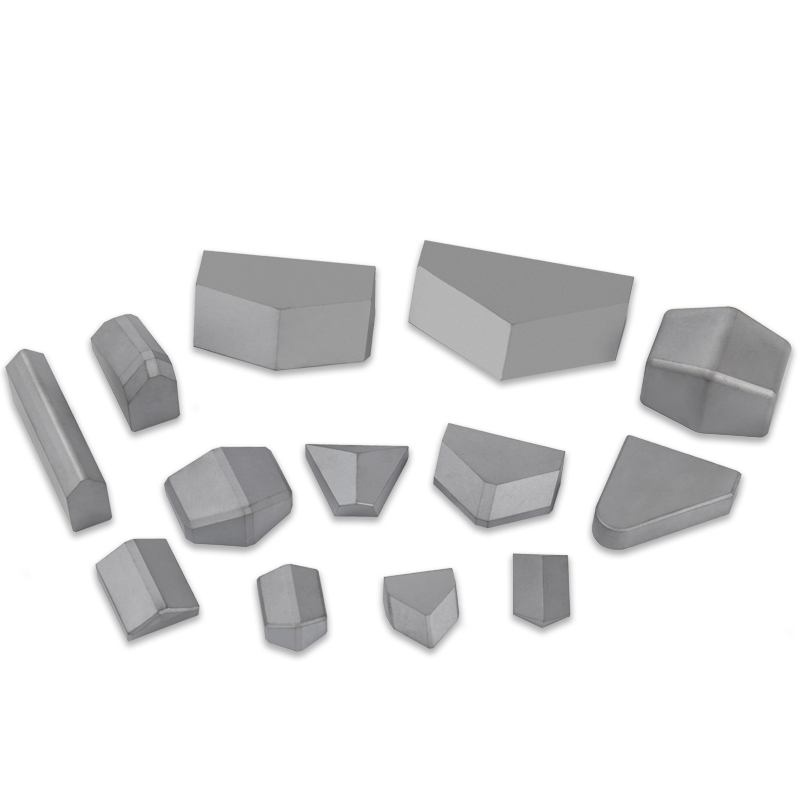
 Pisau Pemotong Tungsten Karbida Alat pemotong tungsten karbida memperoleh akurasi dimensi dan kualitas permukaan yang diperlukan dengan menghilangkan bahan berlebih pada bagian mesin. Lihat Produk →
Pengeboran batu dan pembuatan terowongan
Dalam pekerjaan pengeboran dan pembuatan terowongan, musuh terkejut. Butiran kasar, kualitas kobalt yang lebih tinggi dengan dudukan sisipan yang ditopang dengan baik mampu bertahan dari pembebanan benturan yang menghancurkan material yang lebih keras. Perhatian pada brazing, insert protrusion dan hole fit sama pentingnya dengan spesifikasi grade.
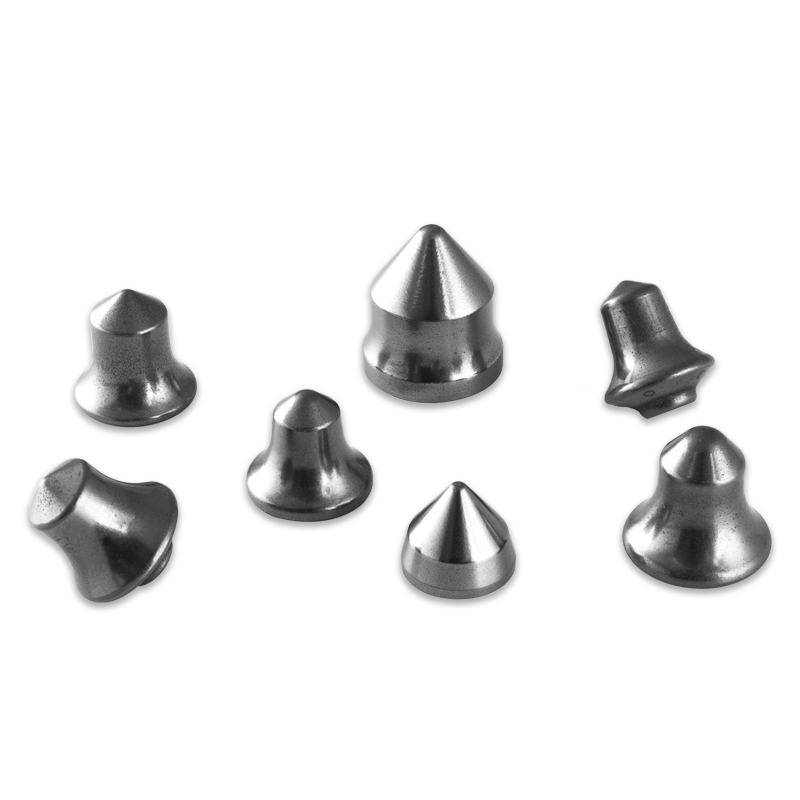
Alat Pengeboran Batuan Tungsten Carbide Sebagai alat pengeboran pertambangan tradisional, alat pengeboran batu tungsten karbida mengalami efek kompleks seperti benturan dan keausan, dan kondisi kerja yang keras... Lihat Produk → Stamping dan pembentukan
Dalam cetakan, bilah diminta untuk menahan dimensi lebih dari ratusan ribu pukulan sambil menyerap beban samping. Kekuatan tekan yang tinggi dan ketahanan terhadap chipping lebih penting daripada kekerasan puncak, dan insert yang didukung dengan baik akan bertahan lebih lama dari insert yang lebih keras namun tidak didukung dengan margin yang lebar.
Cetakan Stempel Tungsten Karbida Dalam proses pembuatannya, cetakan harus tahan terhadap gesekan dan keausan yang besar. Dibandingkan dengan bahan lain, cetakan tungsten karbida kami memiliki masa pakai lebih lama, yakin... Lihat Produk → Jajaran produk kami mencakup pisau pemotong, sisipan mesin bor terowongan, peralatan penggilingan jalan, peralatan pengeboran batu, pick shank bulat untuk penambangan batu bara, dan cetakan stempel, dan kami merancang perkakas khusus yang suku cadang standarnya tidak sesuai dengan aplikasinya.
Daftar Periksa Praktis Sebelum Anda Menentukan Pisau
- Bahan apa yang dipotong, dan seberapa keras atau kasarnya?
- Apakah pemotongannya terus menerus atau terputus-putus, dan seberapa parah pembebanan kejutnya?
- Bagaimana cara bilahnya dipegang: dijepit, dibrazing, dipasang menyusut, atau ditekan ke dudukannya?
- Bagaimana kondisi mesin, termasuk runout spindel, kekakuan, dan penyaluran cairan pendingin?
- Mode kegagalan manakah yang mengakhiri masa pakai blade sebelumnya?
- Bisakah bilahnya digerinda ulang, dan berapa banyak penggilingan yang realistis sebelum diganti?
Jawablah enam pertanyaan tersebut dengan jujur dan nilai, geometri, dan persiapan tepi biasanya akan dipilih sendiri. Jika tidak, kami lebih suka meluangkan waktu dua puluh menit untuk mendiskusikan aplikasi tersebut daripada mengirimkan suku cadang yang gagal tiga minggu kemudian dan membebani pelanggan dengan perubahan produksi.
Pisau tungsten karbida adalah komponen kecil dengan pengaruh besar terhadap biaya per bagian, baik itu memotong film dengan kecepatan tinggi atau menjalankan mesin bor terowongan secara online. Penghargaan material atas kehati-hatian: tingkatan beban yang tepat, geometri yang disesuaikan dengan pengoperasian, dan metode penyambungan yang tidak membatalkan pekerjaan tungku sintering. Hal ini telah menjadi fokus kami sejak tahun 1990, dan itulah alasan kami terus bertanya kepada pelanggan bagaimana pisau tersebut rusak, bukan hanya seberapa cepat mereka menginginkan pengiriman berikutnya.
Produk Kami //
Produk Terkait



Jika Anda tertarik dengan produk kami, silakan berkonsultasi dengan kami
